研究进展
湖北大学吴小虎老师《thermal functional materials》: 芯片散热研究综述:硅基微通道制造技术及其冷却应用进展
本文进一步将制备工艺调控的几何结构与表面状态,与换热系数(HTC)、压降、临界热流密度(CHF)、结 - 流体温阻、封装级热阻及温度均匀性等散热性能指标建立关联;并纳入了面向人工智能与高性能计算场景的嵌入式散热、背面/穿片散热、直连封装散热等前沿方案,实现工艺选型与实际热管理需求的有效衔接。本研究旨在明晰硅基微通道的现有制备技术路径,为高效微通道散热器件的设计与研发提供指导。
- 本站发布
- 2026年10月30日
- 作者
湖北大学吴小虎老师《thermal functional materials》:
芯片散热研究综述:硅基微通道制造技术及其冷却应用进展
论文封面:
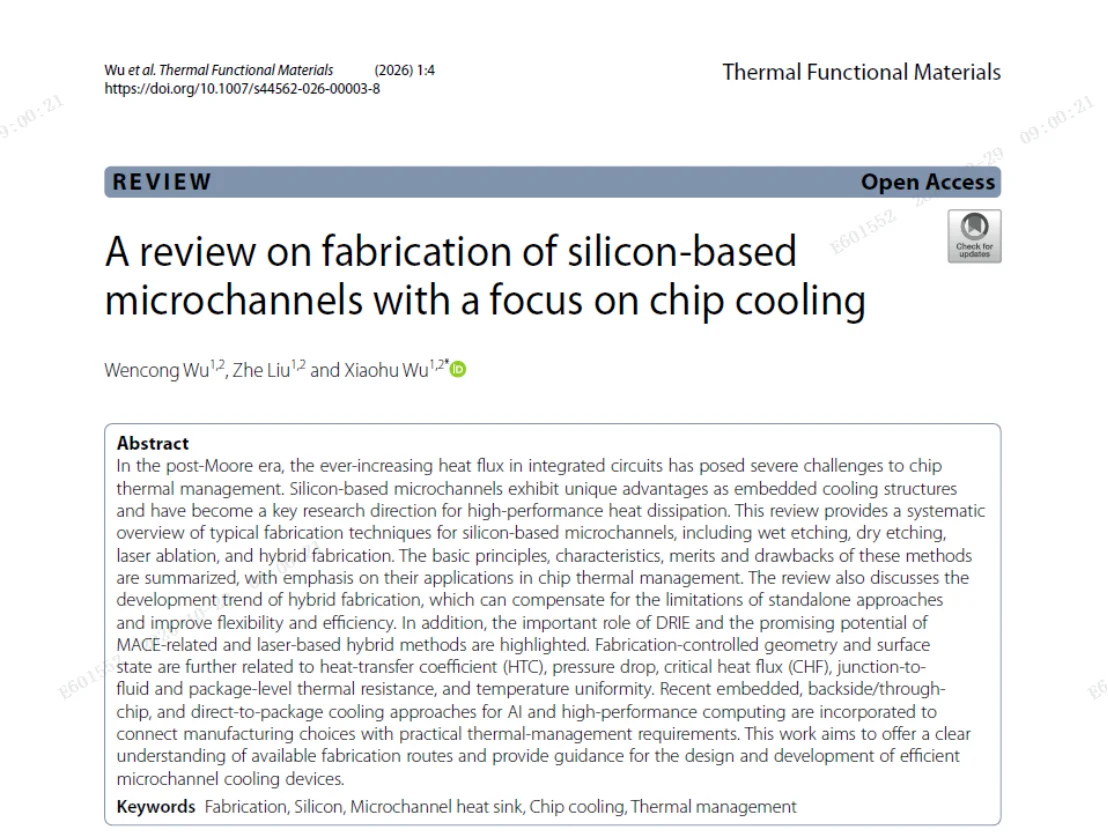
论文链接: https://doi.org/10.1007/s44562-026-00003-8
摘要:
后摩尔时代,集成电路热流密度持续攀升,给芯片热管理带来了严峻挑战。硅基微通道作为嵌入式散热结构具备独特优势,已成为高性能散热技术的核心研究方向。本文系统综述了硅基微通道的典型制备技术,涵盖湿法刻蚀、干法刻蚀、激光烧蚀与混合制备工艺,总结了各类方法的基本原理、技术特征与优缺点,重点阐述了其在芯片热管理领域的应用。文章分析了混合制备工艺的发展趋势。该工艺可弥补单一制备方法的局限性,提升加工灵活性与制备效率;同时着重指出了深反应离子刻蚀(DRIE)的核心地位,以及金属辅助化学刻蚀(MACE)相关工艺、激光基混合工艺的应用潜力。此外,本文进一步将制备工艺调控的几何结构与表面状态,与换热系数(HTC)、压降、临界热流密度(CHF)、结 - 流体温阻、封装级热阻及温度均匀性等散热性能指标建立关联;并纳入了面向人工智能与高性能计算场景的嵌入式散热、背面/穿片散热、直连封装散热等前沿方案,实现工艺选型与实际热管理需求的有效衔接。本研究旨在明晰硅基微通道的现有制备技术路径,为高效微通道散热器件的设计与研发提供指导。
本文亮点:
1. 总结了三类单一制备方法与混合制备工艺;
2. 对各类单一制备方法开展了多维度对比分析;
3. 充分阐明了混合制备工艺的优势与应用潜力。
研究背景:
随着后摩尔时代高性能计算、人工智能加速器和三维芯片堆叠的发展,芯片集成度与功率密度不断提高,热管理已成为影响电子器件性能与可靠性的关键问题。硅基微通道因与集成电路工艺兼容性优异、热膨胀失配风险低、适配嵌入式集成架构,仍是芯片级高热流散热广泛采用的核心方案。然而,单纯提升通道深宽比与结构复杂度会加剧加工难度与制造成本,传统单一制备工艺的加工能力也逐渐面临瓶颈。因此,结合多工艺协同与制备技术创新,是提升微通道散热综合性能的重要方向。现有研究主要通过优化流道拓扑、提升结构深宽比、构建微纳表面结构来强化传热性能,针肋、歧管、多层及埋入式结构已得到广泛研究,但性能提升通常伴随着加工难度的增加,存在散热效果与制造可行性之间的权衡。随着散热器向微尺度和高集成度发展,制备工艺对结构形貌、表面状态的约束作用更加显著,仅依靠传统结构优化已难以充分满足高功率密度芯片的散热落地需求。混合制备工艺不依赖单一加工机制,其性能主要受工艺组合方式与参数匹配影响。近年来,研究人员通过干法 - 湿法复合、激光辅助刻蚀等混合工艺,有效提升了通道加工精度与表面质量,表明多工艺协同能够为传统硅基微通道的性能突破提供有效补充。然而,现有研究仍主要关注单一工艺的参数优化或特定结构的制备实现,各类制备工艺的多维度对比体系尚不健全,混合制备工艺的适配机制、调控规律,以及工艺参数对通道热工水力性能的影响,仍有待系统研究。
因此,该综述针对硅基微通道制备技术体系,系统分析湿法刻蚀、干法刻蚀、激光烧蚀及混合制备工艺的原理、特点与适用场景,揭示单一工艺的性能边界与混合工艺的协同作用规律,建立制备工艺-结构形貌-散热性能的关联机制,为高功率密度电子器件微通道散热方案的设计与制备提供理论依据和设计参考。
图文导读:
湿法刻蚀通过液相反应去除未受掩模保护的硅,可分为各向同性与各向异性两类。各向同性湿法刻蚀在硅的各方向刻蚀速率近似相同。典型刻蚀剂为HF、HNO3和CH3COOH按不同比例混合的HNA溶液,会同时纵向和横向刻蚀,造成掩模下严重钻蚀,侧壁圆滑且控制较差,如图1(a)、(b)所示。Hamzah等通过优化HNA参数制备实心硅微针,平均高度159.4 µm、底宽110.9 µm,AR=1.44,如图1(c)所示。Bauhuber等用H2SO4和H3PO4替代CH3COOH,在38 min内制备300 µm深半圆通道,最高粗糙度仅8 nm(图1(d))。Dewangan等研究不同HNO3和CH3COOH体积的HNA溶液,获得刻蚀速率4.2 µm/min、Ra=45 nm。该方法刻蚀速率较高、表面质量较好,且可室温操作、成本低;适合制备圆截面微通道和针鳍微通道,但所制微结构AR通常仅约1。
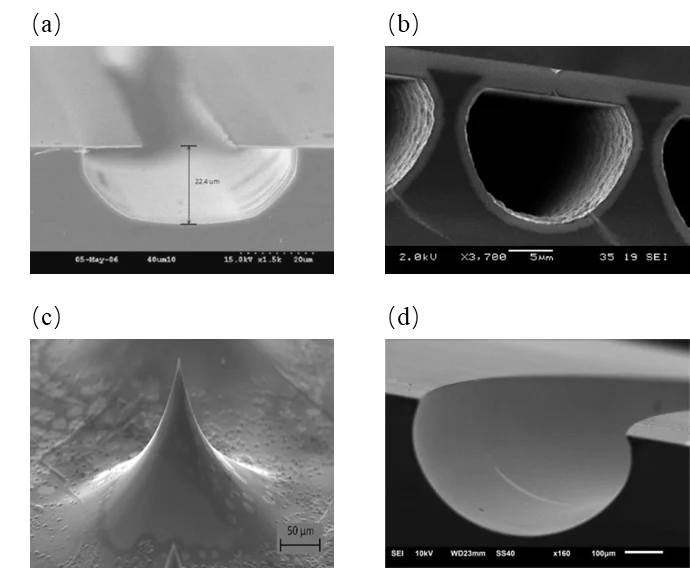
图1. 通过各向同性湿法刻蚀制备的硅微结构的显微图像:(a) 溶蚀问题;(b) 粗糙表面;(c) 微针状结构;(d) 光学表面质量。
除流道主体成形外,金属辅助化学刻蚀(MACE)还可用于构建硅纳米线表面。其利用金、银等金属催化剂促进局部氧化与溶解,使微通道表面形成高深宽比纳米结构。图2展示了各向异性湿法刻蚀制备常规MCHS的典型实例。Dwivedi等采用添加异丙醇(IPA)的KOH溶液,制备了深400 µm、宽50 µm的平行矩形微通道,AR=8,如图2(a)所示。Yang等在〈110〉硅片上用40 wt% KOH溶液制备常规MCHS,AR约为11,如图2(b)所示。这表明KOH各向异性刻蚀在合适晶向和掩模设计下可获得较高深宽比的垂直侧壁微通道。除矩形截面外,KOH刻蚀还可形成平行四边形、菱形、五边形和六边形等截面,但这类微通道AR通常仅约1。图2因此对比了常规矩形高深宽比通道与其他截面形状的成形能力,体现了晶向依赖刻蚀在通道几何控制中的关键作用,也说明截面形状与深宽比往往需要折中。
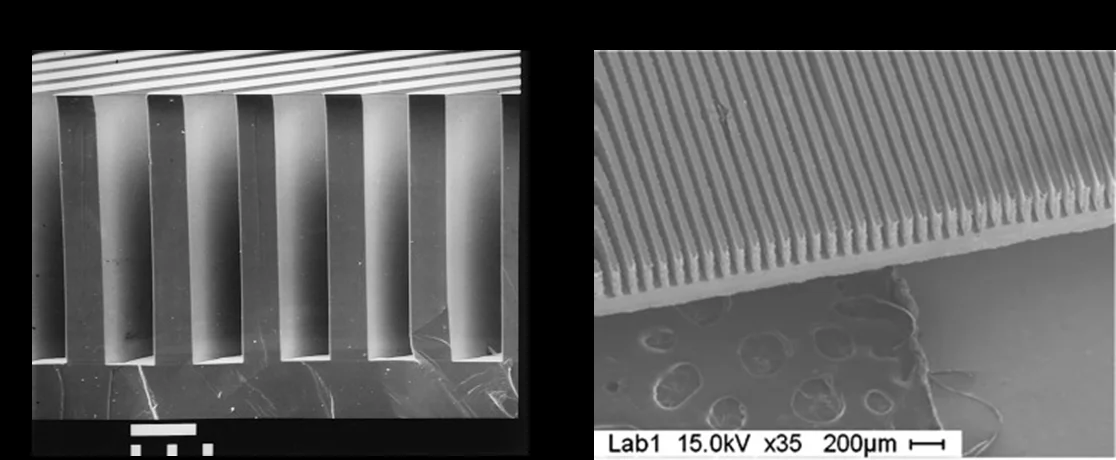
图2 KOH各向异性刻蚀形成的平行矩形硅微通道:(a)AR=8;(b)AR约11。
图3展示了Wang等采用四步各向异性刻蚀制备双层交叉硅微通道结构的详细流程。该流程同时使用KOH(+IPA)刻蚀和TMAH刻蚀,通过分步掩模与刻蚀实现上下层通道的交叉集成。所得微通道表面极光滑,Ra仅6.75 nm。作者指出,在相同散热面积下,该结构可使流体导热面积加倍,从而提高散热效率。图3的意义在于将KOH的高各向异性与TMAH的CMOS工艺兼容性和高选择比结合,通过多步刻蚀完成单一步骤难以实现的复杂双层交叉流道;同时保持低粗糙度,有利于流动与换热。各向异性湿法刻蚀不仅能制备常规直通道,还能通过工艺组合构建三维多层微通道结构,为高性能硅基MCHS制造提供了可行路径。
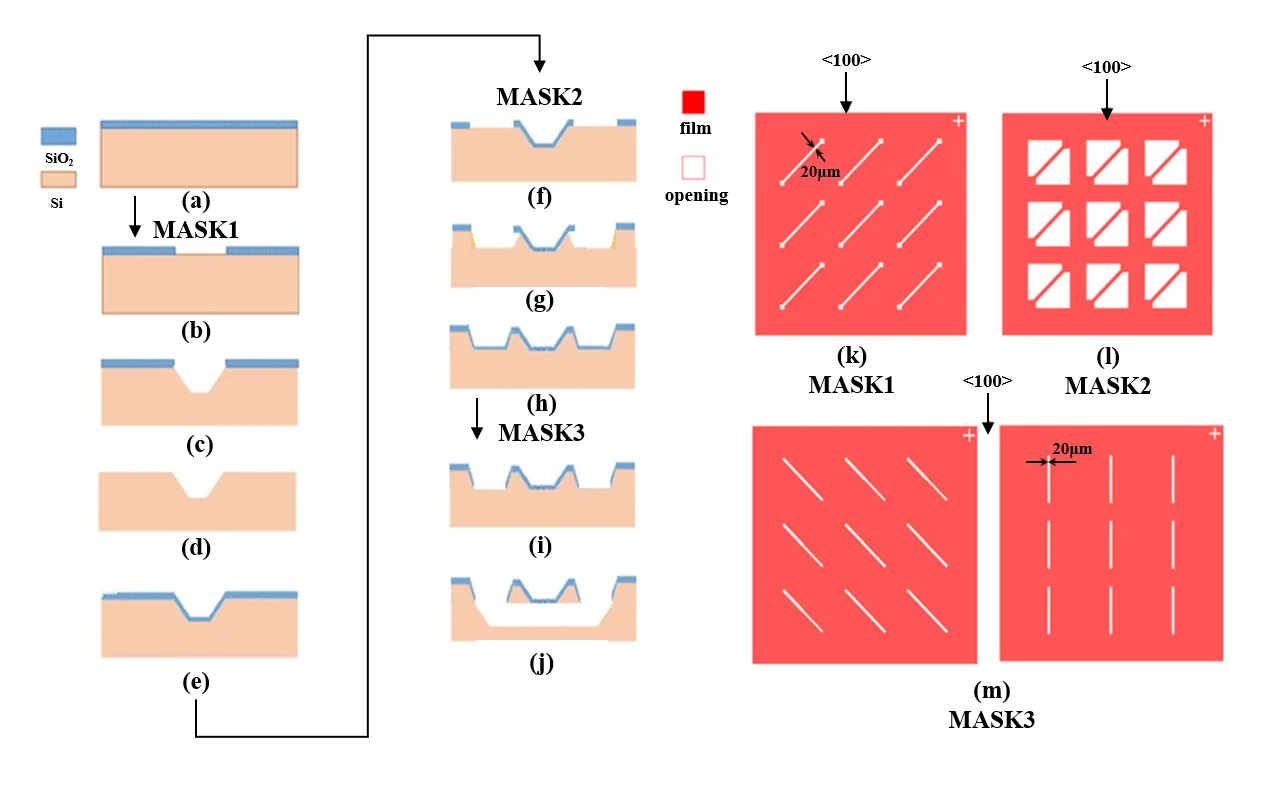
图3. 制备双层交叉硅微通道结构的四步各向异性刻蚀方法步骤。
金属辅助化学蚀刻(MACE)是一种高精度的硅基各向异性刻蚀技术,通过在硅表面沉积图案化的银、金等贵金属薄膜作为催化剂,配合氢氟酸与氧化剂体系,就能实现硅材料的定向刻蚀。这项技术最突出的优势是可制备高比表面积的硅纳米结构,其中硅纳米线(SiNWs)在热管理领域应用价值极高。尽管硅纳米线的导热性略低于块体硅,但将其集成到微通道内壁后,既能大幅拓展有效换热面积,还能精准调控表面润湿性,可显著强化通道内的流动沸腾效果——而液气相变的流动沸腾正是超高热流散热的核心机制。目前MACE工艺已实现高精度定制化升级,通过结合激光干涉光刻前置图形化步骤,可制备出严格周期性的垂直硅纳米线阵列,如图4所示,其加工面积达平方厘米级,尺寸、密度均可按需调控。在实际应用中,MACE一般不直接加工微通道主体,更多作为后处理工艺完成表面功能化改性,因此常与主流通道成型工艺搭配,形成“主体成型+表面增效”的混合制造方案。
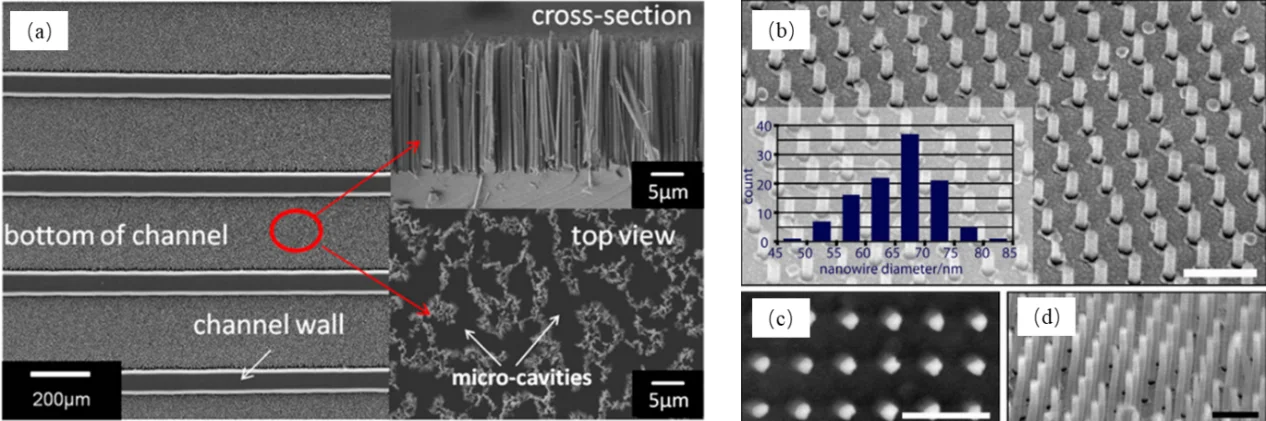
图4. 由MACE制备的硅纳米线(SiNWs)的显微图像:(a) 单片集成硅纳米线的硅微通道;(b) 具有严格周期性的硅纳米线;(c) 和 (d) 分别展示了在更长蚀刻时间后同一样品的顶部视角和倾斜视角,长度约为1 µm,平均径向间距为15 。
干法刻蚀是在真空条件下利用气体或等离子体反应物去除材料的技术,可更优地控制特征几何形状和尺寸精度,主要分为物理刻蚀和化学刻蚀:前者各向异性强但速率低、可能损伤基底;后者速率高、选择性好但各向同性。反应性离子刻蚀(RIE)将物理轰击与化学反应结合,兼具较高刻蚀速率和优良各向异性,能独立于硅晶向形成垂直结构,是硅基微通道制备中最常用的干法刻蚀技术。高性能RIE多采用ICP-RIE系统:感应线圈产生高密度等离子体,独立射频偏压加速离子定向轰击基底,从而分别控制等离子体密度和离子能量,实现低压、高速率和强各向异性刻蚀。
在硅基平行矩形微通道制造中,DRIE应用广泛。Marty等制备了高深宽比微通道(图5(a)),并采用低温工艺避免Bosch工艺的扇贝纹、降低侧壁粗糙度。Agostini等研究了制冷剂在硅基微通道中的流动沸腾,其平行通道阵列如图5(b)所示;图5(b)也清楚显示了干法刻蚀中离子轰击造成的微通道表面缺陷。此外,DRIE还可用于制备不同深宽比的平行通道及复杂结构,服务于微通道沸腾换热研究。
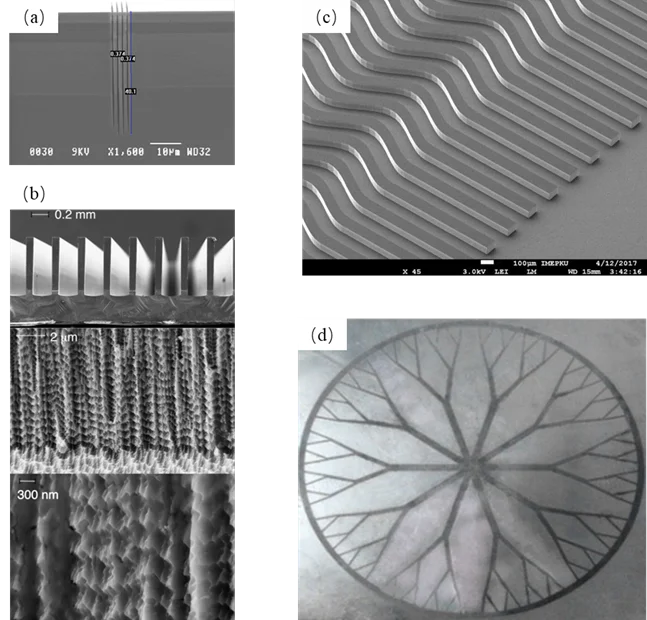
图5. 通过DRIE技术制备的硅微通道的显微图像:(a) 超高透射率(AR)为107的微通道;(b) 平行微通道及壁面表面缺陷;(c) 正弦波状侧壁的微通道;(d) 具有分形结构的多层MCHS。
歧管式微通道散热器(manifold MCHS)是一类特别值得关注的硅基MCHS,几乎专门采用DRIE制造。其核心是在通道长度方向多个位置引入工作流体,将待冷却器件尺寸与流动长度解耦,形成多条有效长度较短的平行流路,从而在给定质量流率下显著降低压降。如图6所示,歧管设计既可与平行微通道集成,也可与针鳍微通道集成。Drummond等制备并测试了两相运行的分级歧管MCHS:微通道和歧管分别刻蚀在两片双面抛光硅片上,再热压键合实现界面密封。Purdue团队也设计制造了多级歧管MCHS,并进一步制备紧凑型分级歧管MCHS,采用Bosch工艺刻蚀高深宽比微通道阵列和多级歧管结构,显著提高体积散热能力。Colgan等将歧管结构与优化冷却鳍设计结合,认为该类冷却器可冷却较高平均功率密度的芯片;其歧管和针鳍阵列分别制造于两片硅片,再用薄粘接层连接。歧管MCHS通过DRIE实现复杂流道集成、降低压降并提升散热性能的设计思路。
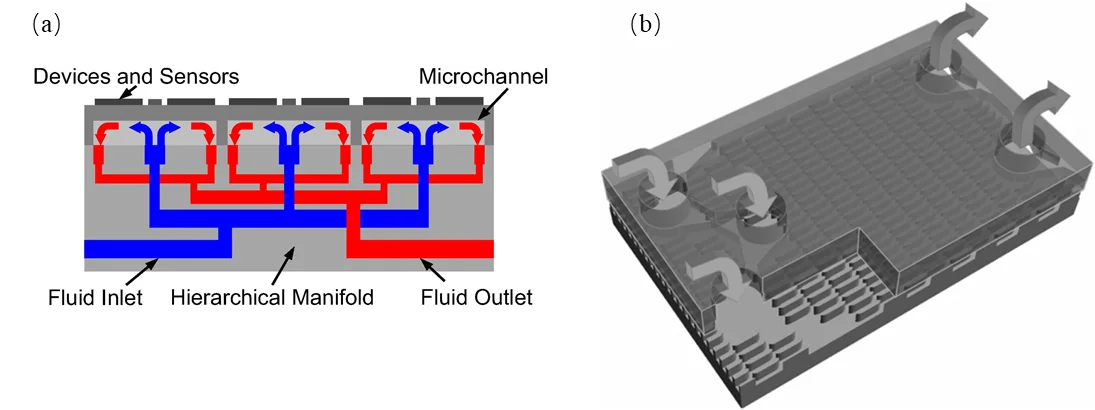
图6. 多孔通道MCHS的示意图:(a) 带平行微通道 ;(b) 带针状翅片微通道 。
图7给出了Kermani等所制造歧管MCHS的工艺流程。该器件将微通道和歧管分别刻蚀在两片硅片上,再通过沉积金属层将两片硅片键合,形成密封的歧管式微通道结构;测试中以水为工作流体,所用微通道具有较高深宽比并表现出良好换热性能。该流程体现了歧管MCHS的典型制造策略:分别加工微通道层与歧管层,再通过键合实现多层集成,从而兼顾高深宽比刻蚀与复杂流体分配结构。Hazra等也制造了三维歧管嵌入式微冷却器,其中微通道和歧管均通过刻蚀形成。他们进一步证明,Bosch工艺中刻蚀与钝化循环时间的优化十分重要,仅约10%的循环时间调整即可抑制黑硅、高表面粗糙度和刻蚀速率下降等DRIE常见问题。因此,图7不仅展示了歧管MCHS的多层制造与键合流程,也说明了DRIE工艺参数优化对保证刻蚀质量和器件性能的关键作用。
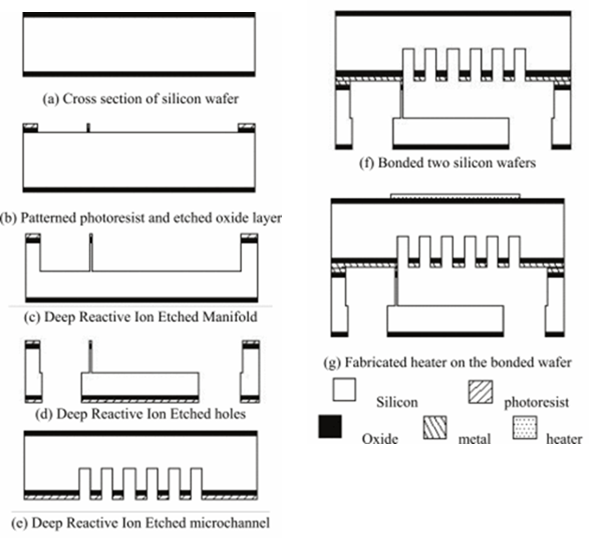
图7. 气体分配器MCHS制造的典型工艺流程。
DRIE的关键优势之一,是能够在已预制微通道内部集成附加微结构。这些结构可增大有效换热面积、打断热边界层,从而强化单相对流换热;同时促进气泡成核、抑制两相流动不稳定,进一步提升沸腾换热性能。
图8展示了多种基于DRIE集成的微结构。图8(a)中,Zhu等在通道底部加热面制备微柱阵列,与无微柱MCHS相比,可显著降低流动沸腾不稳定性,并提高换热系数和临界热流密度。图8(b)中,Xu等提出梯度多孔壁微通道,通过精确控制疏密微柱间鳍隙,消除通道堵塞和流量分配不均,获得超稳定壁温。Huang等将平行微通道与微槽连通,微槽作为成核位点显著增强核态沸腾。Ren等在平行微通道底部制备平行微沟槽(图8(c)),在不牺牲压降的情况下提高临界热流密度和换热系数。Yang等在微通道底壁嵌入交错人字形混合器(图8(d)),同时提升单相、两相换热及临界热流密度。图8(e)展示了微通道侧壁上的凹腔结构,可作为气泡胚胎生长的理想位点;Koşar等和Kuo等研究了带凹腔侧壁微通道的水沸腾,DRIE扇贝纹使侧壁具有一定峰谷粗糙度。Sitar等则在含限流器、歧管和腔体的微通道阵列中刻蚀三角形、锥形、圆形和锐边等不同腔体,考察其对流动沸腾的影响。图8(f)中,Wang等提出双向肋MCHS,由带垂直肋的盖板和带展向肋的基板组成,双向肋可在垂直和展向诱导回流以强化换热。图8(g)中,Oh等将高深宽比硅通孔嵌入针鳍MCHS,形成三维集成结构。总体而言,图8说明DRIE可在微通道内精确集成微柱、微槽、凹腔、混合器和TSV等多种结构,显著拓展硅基MCHS的换热强化与流动控制能力。
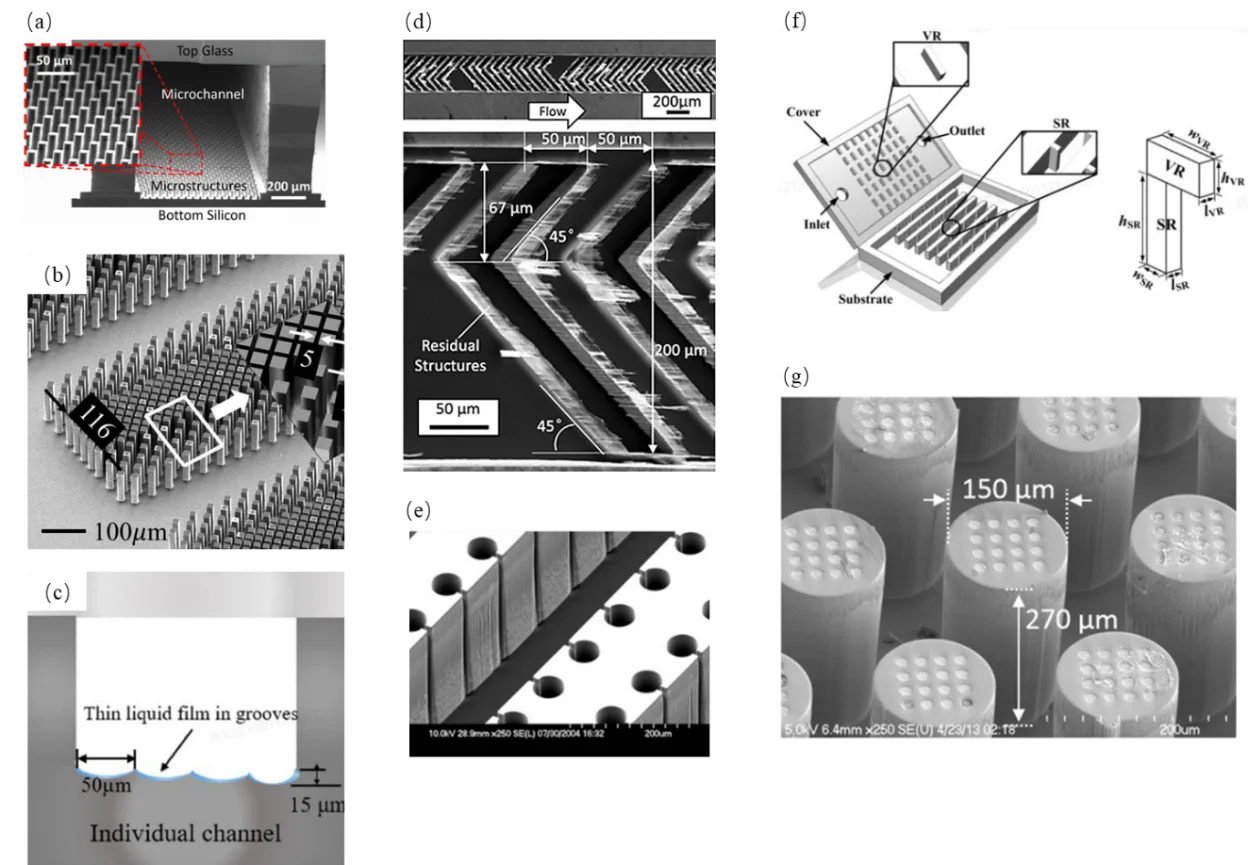
图8.使用DRIE技术制备的微通道中微结构的显微图像或示意图:(a) 微通道底部的准确定义的微柱阵列;(b) 梯度多孔壁微通道;(c) 微通道底部的平行微沟槽;(d) 微通道底部壁上的嵌入式微尺度交错鱼骨状混合器;(e) 微通道侧壁上的嵌套腔室;(f) 双向肋条MCHS的示意图;(g) 嵌入TSV的微针状翅片阵列。
激光烧蚀是一种无掩模、非接触的微加工技术,利用聚焦高能激光脉冲选择性去除硅材料。激光照射使局部温度超过汽化阈值,导致材料熔化、汽化并喷出,可依据CAD文件直接成形,省去光刻掩模并缩短设计到制造周期;但飞秒激光常带来热影响区、熔融和再沉积碎屑,增加侧壁粗糙度,且设备成本高、串行扫描效率较低。图9展示了激光烧蚀制备硅微结构的多种尝试。Zhang等用飞秒激光在硅片表面烧蚀不同直径和深度的微孔,并系统研究激光能量与扫描速度对微通道尺寸的影响,图9(a)给出激光能量对微孔直径的影响。He等利用1.5 μm贝塞尔光束在100 μm厚硅片上制备约10 μm直径的TSV阵列(AR≈10),并消除了传统贝塞尔光束旁瓣造成的严重烧蚀,如图9(b)所示。Singh等用超短脉冲激光制备不同深度的V形微通道(图9(c)),但烧蚀深度超过10 μm时表面较粗糙,Ra约2 μm。Kar等用光纤激光制备近矩形微通道,AR可达0.36,但表面质量较差。Zhou等采用全激光方法制造MCHS,包括微通道激光雕刻、进出口钻孔、薄膜加热器激光烧结和激光焊接封装;其中40条平行微通道深80 μm、宽120 μm(AR≈0.67),显微图像见图9(d)-(g),并在水通量208 kg·m⁻²·s⁻¹下测得CHF约55.2 W/cm²。总体而言,图9说明激光烧蚀可灵活直接成形微孔、TSV、V形槽和微通道,但表面质量和加工效率仍是其主要限制。
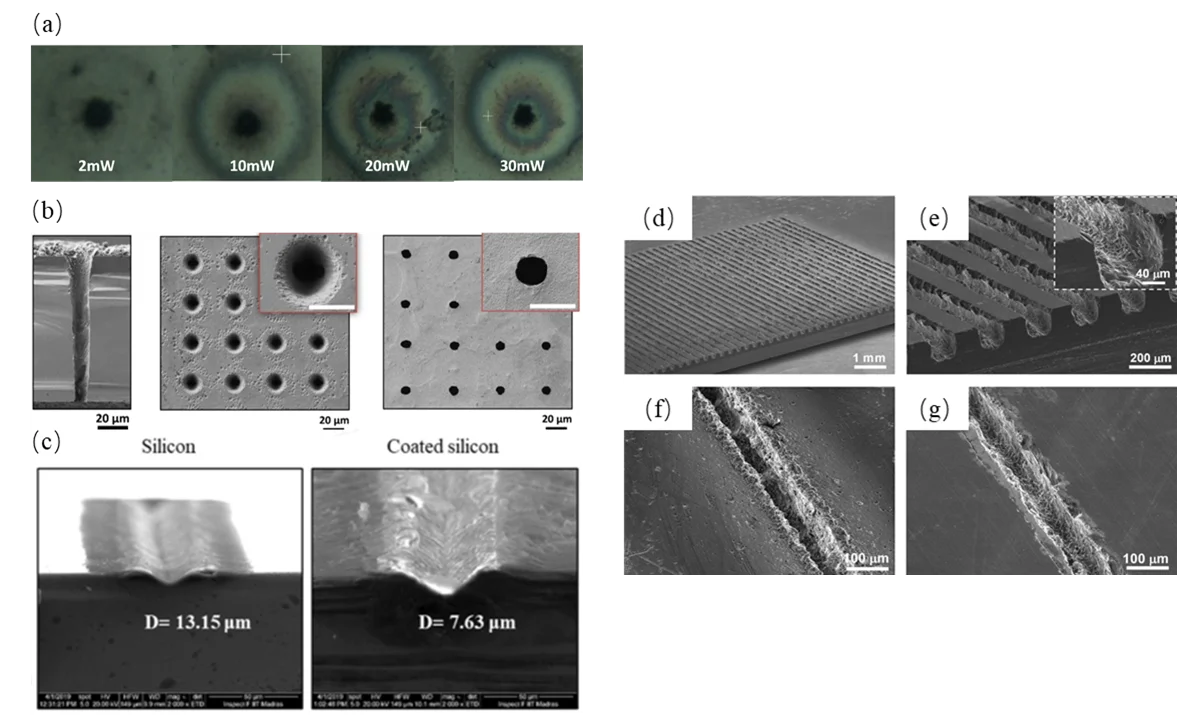
图9. 通过激光烧蚀制造的硅微结构的显微图像:(a) 不同激光功率下的微孔;(b) TSV阵列;(c) V形微通道;(d)–(g) 矩形的微通道。
混合制造是指在硅基微通道整个制造过程中集成至少两种独立技术,既可分别加工不同部位以满足特定需求,也可通过互补工艺克服单一技术局限并实现新功能。将DRIE与金属辅助化学刻蚀(MACE)结合,是直观且广泛采用的策略。
Li等用DRIE制备平行微通道后,通过MACE在通道底部集成SiNW涂层,显著增强流动沸腾换热。Dixit等用DRIE刻蚀微通道并同时生长密集硅柱,缩短了加工时间,其微通道与SiNW显微图见图10(a)。Yao等在硅的{100}和{110}晶面制备均匀SiNW,侧壁SiNW使HTC明显提高。Yang等设计五条平行直微通道,并以银纳米颗粒为催化剂在垂直壁和底壁涂覆SiNW(图10(b));SiNW自然氧化后呈超亲水,使平均HTC和CHF大幅提升。Wang等设计紧凑型歧管MCHS,先用DRIE刻蚀微通道,再用MACE在底壁和侧壁涂覆SiNW(图10(c)),相同壁面过热度下散热能力提高。MACE还可与各向异性湿法刻蚀集成:Yamada等先制备方柱阵列,再用KOH刻蚀将其修整为侧壁光滑的锥形柱(图10(d))。总体而言,图10表明DRIE与MACE等混合制造可在大幅增加换热面积的同时引入超亲水表面和成核位点,显著强化硅基MCHS的沸腾换热性能。
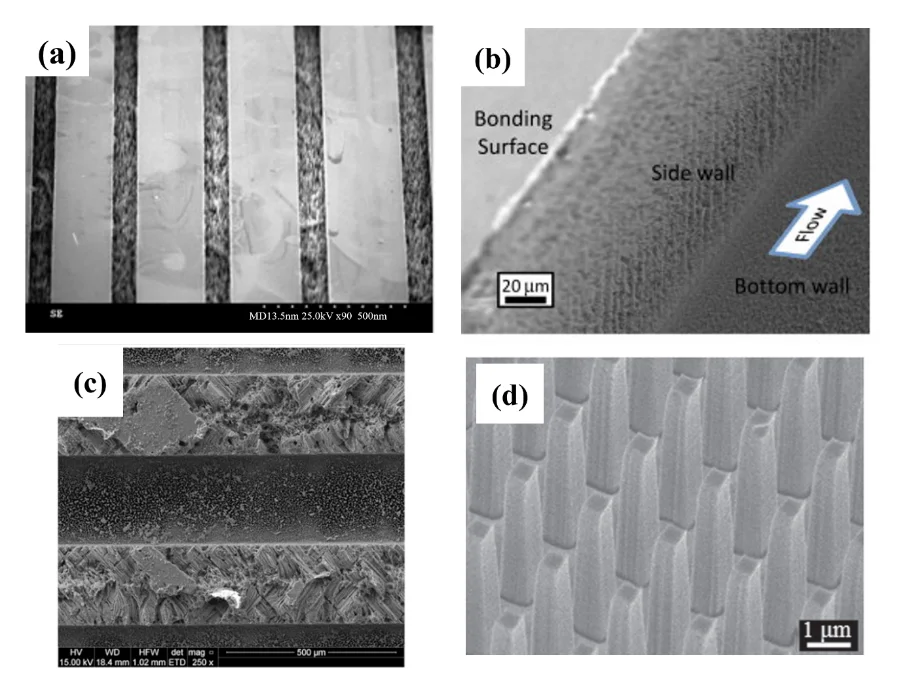
图10. 带有硅纳米结构的微通道显微图像:(a) 通过同步DRIE和MACE技术制备的含SiNWs的微通道;(b) 在垂直壁和底部壁上涂覆SiNWs的结构;(c) 带有SiNW涂层的多通MCHS结构;(d) 通过各向异性湿法刻蚀与MACE结合制备的锥形硅柱阵列。
激光烧蚀可与其他制造技术组合,具有较大灵活性。Lin等用DRIE制备发散微通道,并用准分子激光直写加工通孔和人工腔。由于激光烧蚀表面质量较差,而湿法刻蚀可获得低粗糙度表面,因此常将湿法刻蚀作为激光烧蚀后的后处理。Kam等将飞秒激光与各向同性酸性刻蚀结合,制备九级分支微通道网络,Ra<2 μm,如图11(a)所示;Wang等将激光烧蚀与各向异性碱刻蚀结合,制备八条平行微通道,如图11(b)所示。另一类混合技术是激光光刻与湿法刻蚀结合:硅对红外光透明,红外激光可在硅片内部诱导改性,改性区在酸性刻蚀剂中刻蚀速率显著提高,从而实现内部选择性刻蚀而不损伤表面。Tokel等采用HNA与硝酸铜催化剂提高刻蚀选择性,制备TSV阵列、微柱阵列和平行V形微通道等高深宽比结构,分别见图11(c)-(e);进一步制备了不同端口形状的全埋多级微通道阵列及曲面埋置开放微通道(图11(f)),选择性刻蚀速率达12.5 µm/min每通道,可制得深宽比25、内壁Ra仅230 nm的微通道。
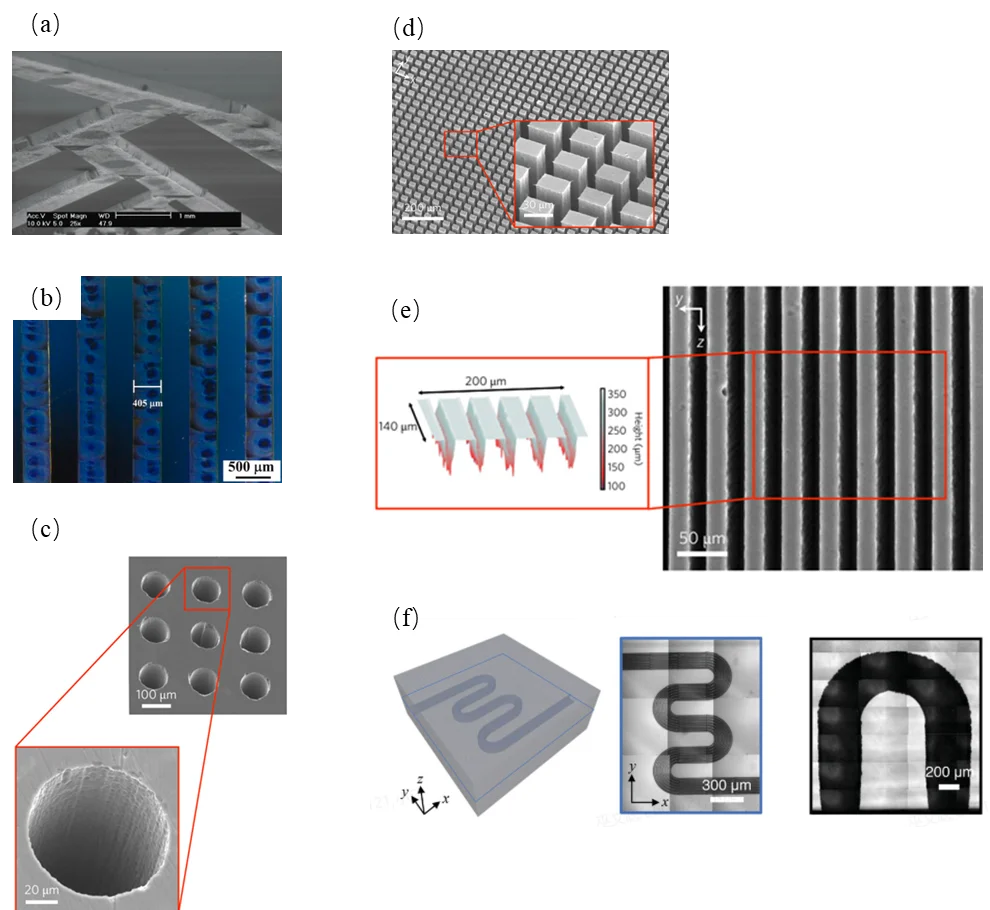
图11。通过激光相关混合制造技术制备的微结构图像或示意图:(a) 采用飞秒激光结合各向同性湿法刻蚀技术制备的九层分支微通道网络;(b) 采用激光烧蚀结合各向异性湿法刻蚀技术制备的平行微通道;硅材料经激光诱导改性后通过湿法刻蚀制备的不同微结构:(c) TSV阵列,(d) 微柱阵列,(e) 平行V型微通道;(f) 嵌入式、开孔微通道,具有曲面结构。
湿法刻蚀与DRIE的耦合在混合制造中也很常见。Pate等先用TMAH刻蚀制备重入腔,再用DRIE刻蚀平行微通道,研究腔体诱导的两相换热。Wang等将微尺度肋和槽集成到MCHS中:用20% TMAH在硅盖片上各向异性湿法刻蚀肋和槽,用DRIE在硅基底上刻蚀平行矩形微通道,再将盖片、基底和未封装芯片共晶键合,如图12(a)所示;与光滑微通道相比,该MCHS最高表面温度可降低8°C。Yu等结合DRIE与HNA湿法刻蚀制备近圆形埋置微通道:先用DRIE在硅基底刻垂直槽,再用HNA溶液刻蚀形成埋置通道,如图12(b)所示。总体而言,湿法刻蚀与DRIE互补,可兼顾光滑表面、特殊腔体/肋槽结构与高深宽比垂直刻蚀。
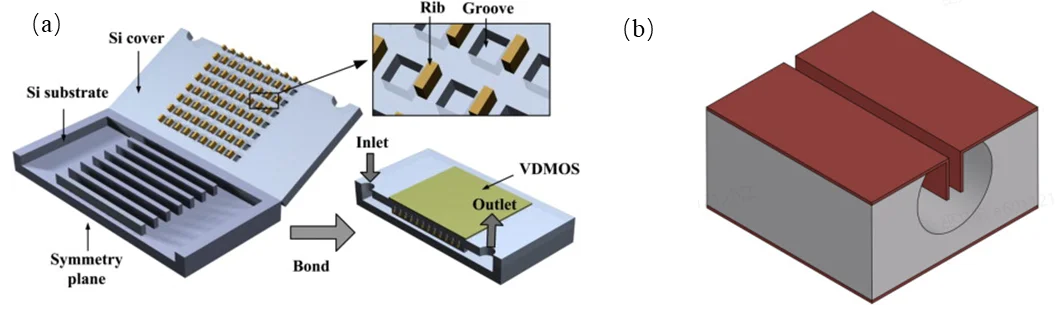
图12. 采用DRIE与湿法刻蚀相结合制备的微通道示意图:(a) 集成微尺度脊和沟槽的MCHS;(b) 几乎呈圆形横截面的埋入式微通道。
尽管DRIE在硅微通道干法刻蚀中占主导,纯气相各向同性刻蚀仍有独特优势,并可与DRIE集成以制备单独使用DRIE难以实现的特种微结构。Marty等对此混合方法进行了初步研究,其制备的微结构见图13(a)。Erp等提出微流控与电子学协同设计概念,制造了单片集成歧管式MCHS:先通过AlGaN/GaN外延层中的窄切口用DRIE在硅基底形成交错狭缝图案,以达到所需微通道深度;随后用XeF₂各向同性气体刻蚀使微通道加宽并合并,如图13(b)所示。该两步刻蚀工艺可独立控制通道宽度和深度,适用于较宽接触间距范围。所制歧管MCHS散热性能优异,仅用0.57 W·cm-2泵浦功率即可耗散超过1700 W/cm2的热流。
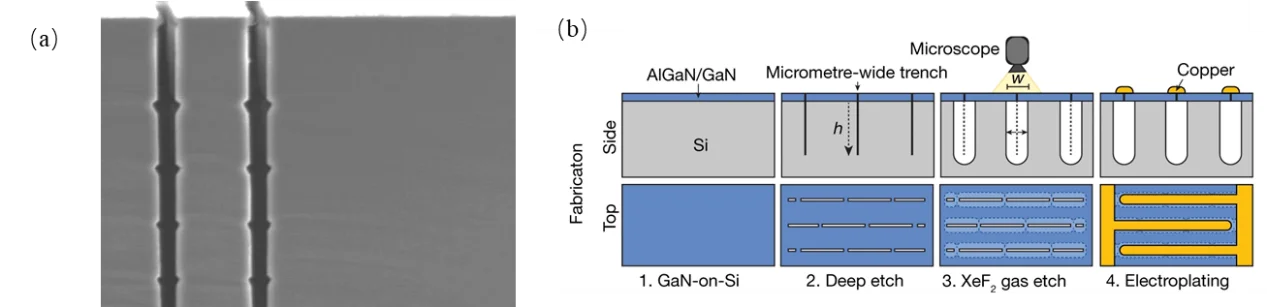
Fig.13. Image or schematic of microstructures fabricated by the combination of DRIE and isotropic gas etching: (a) vertical microchannels with horizontal grooves; (b) fabrication processes of a monolithically integrated manifold MCHS.
结论:
本文系统总结了基于硅的微通道制造技术。独立工艺包括各向同性湿法刻蚀、各向异性湿法刻蚀、主流干法刻蚀技术DRIE以及激光烧蚀。混合制造方法则涵盖与MACE相关的混合技术、与激光相关的混合技术、DRIE-湿法刻蚀混合技术,以及DRIE-各向同性气体刻蚀混合技术。文中结合实际制造案例,详细讨论了这些方法,特别是与芯片热管理相关的内容,涵盖了工作原理、长宽比、表面质量及加工成本等关键方面。同时分析了各方法的优势、局限性及其适用的微通道几何结构,并进行了全面比较与总结。此外,还提及了其他几种硅材料加工技术,并阐述了为何未在基于微通道的芯片热管理中应用。
混合制造已成为微通道制造中的主流趋势,因为它能有效克服单一技术的局限性,提升加工灵活性,并显著提高效率。无论是独立工艺还是混合工艺,DRIE仍是微通道散热片(MCHS)制造的主要工艺,可实现多种几何形状的散热器生产。其中两种值得注意的混合制造策略值得特别关注:与MACE相关的混合制造和激光辅助混合制造。前者可在微通道表面生成具有超高折射率(AR)的硅氮化物纳米线(SiNWs),而后者则能够构建复杂的三维结构,展现出巨大的应用潜力。
总体而言,本综述阐明了主流硅微通道制造工艺的技术特性与应用局限性,并为高性能热管理器件的结构设计和工艺选择提供了有价值的参考。
本文信息
Wencong Wu, Zhe Liu, Xiaohu Wu. A review on fabrication of silicon-based microchannels with a focus on chip cooling. Thermal Functional Materials. 1, 4 (2026).